


En los sistemas modernos de manipulación de materiales a granel que abarcan la minería, la producción de cemento, la logística portuaria, la generación de energía y el procesamiento químico, el empalme de la cinta transportadora es ampliamente reconocido como el eslabón estructural más débil de todo el circuito de transporte. A diferencia del cuerpo homogéneo de la correa fabricado en condiciones controladas de fábrica, los empalmes se fabrican en el sitio y su rendimiento depende de la compatibilidad del material, la precisión de la construcción, las condiciones ambientales y el estrés operativo a largo plazo. Para los compradores industriales globales, la calidad del empalme ya no es una idea secundaria en el proceso de adquisiciones: es un determinante fundamental del tiempo de actividad del sistema, los gastos de mantenimiento y el costo total de propiedad (TCO).
La experiencia de campo en aplicaciones de minería, cemento, puertos y energía apunta a la misma conclusión: el empalme de la correa es el punto de falla más frecuente en un circuito transportador y está muy sobrerrepresentado entre las paradas prolongadas no planificadas. En operaciones de servicio pesado, las fallas relacionadas con los empalmes representan una proporción mayor de las paradas que duran más de cuatro horas que las fallas por abrasión o del sistema de transmisión tomadas individualmente. Para proyectos en el extranjero, como minas a cielo abierto y terminales de carga a granel, un solo cierre de ocho horas puede generar entre 120.000 y 400.000 dólares en pérdidas directas, incluida la pérdida de ingresos por producción, estadías de buques, mano de obra de reparación de emergencia y daños a equipos secundarios.
Durante la última década, el paradigma global de adquisiciones industriales ha cambiado dramáticamente. Los compradores maduros ya no valoran las cintas transportadoras únicamente por el precio por metro; en cambio, evalúan la confiabilidad del ciclo de vida completo de todo el sistema, incluidos los materiales de empalme, el soporte técnico y los servicios de mantenimiento. Esta guía desglosa los mecanismos centrales de vulcanización, identifica los principales factores de falla y describe protocolos estándar de operación y mantenimiento extraídos de la experiencia de campo. Su objetivo es ayudar a los equipos de adquisiciones a identificar proveedores de alto valor, evitar problemas comunes de abastecimiento transfronterizo y optimizar los costos operativos a largo plazo mediante una toma de decisiones informada.
Punto de referencia de rendimiento: comparación de las principales tecnologías de empalme
Tres tecnologías de empalme dominan las aplicaciones industriales en todo el mundo: empalme vulcanizado en caliente, empalme adherido en frío y empalme con sujetadores mecánicos. Los tres se basan en principios físicos y químicos diferentes y difieren ampliamente en retención de resistencia, vida útil, tiempo de instalación, costo inicial y requisitos de mantenimiento a largo plazo. No existe una única solución óptima; Sin embargo, para cualquier tarea determinada, una opción ofrecerá el costo total de propiedad más bajo.
El empalme vulcanizado en caliente funciona aplicando calor y presión controlados a compuestos de caucho sin curar en la interfaz de empalme, lo que desencadena una reacción de reticulación que fusiona el material de empalme con el cuerpo original de la correa en una estructura unificada. Es el único método que restaura una alta proporción de la resistencia a la tracción de la correa original (normalmente entre un 85% y un 96%), dependiendo del tipo de carcasa. La unión en frío se basa en adhesivos químicos a temperatura ambiente para unir los extremos cortados de la correa, lo que no requiere equipo de calentamiento pero ofrece menor resistencia y peor resistencia al envejecimiento a largo plazo. La fijación mecánica utiliza clips de metal o plástico para sujetar físicamente los dos extremos de la correa, lo que ofrece la instalación más rápida pero la menor resistencia y la vida útil más corta.
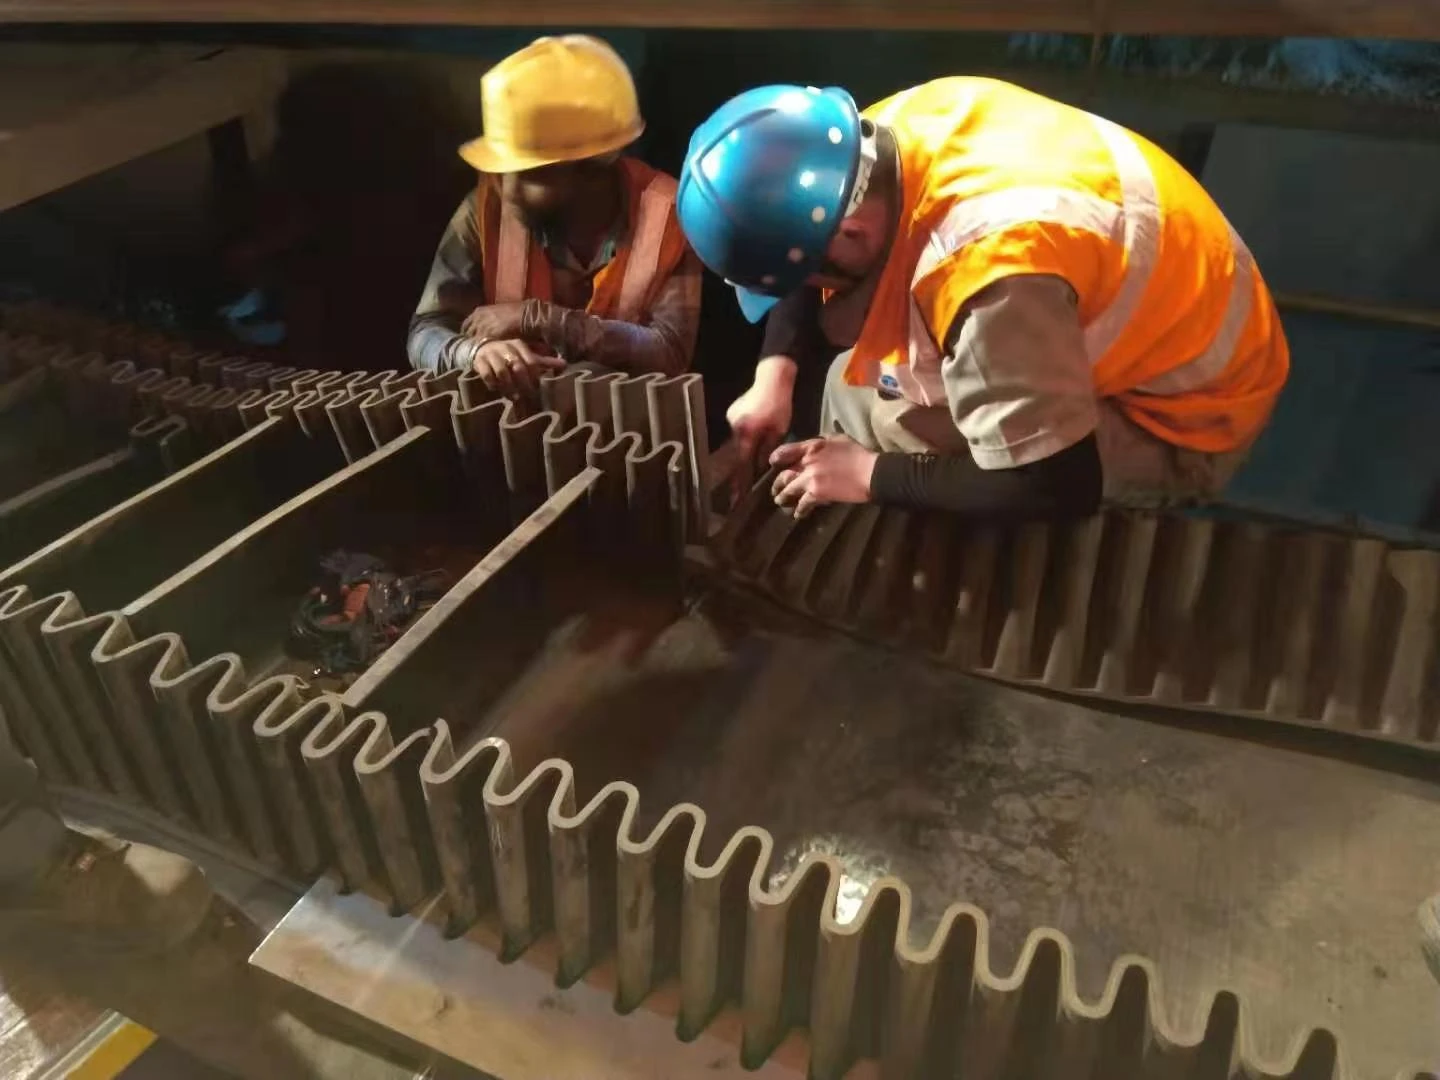
Tabla 1: Comparación integral del rendimiento de los métodos de empalme de bandas transportadoras
|
Método de empalme |
Tasa de retención de fuerza (frente al cinturón original) |
Vida útil promedio |
Tiempo de inactividad típico de la instalación |
Índice de Costo Inicial (base: mecánico=1.0) |
Aplicaciones recomendadas |
|
Empalme vulcanizado en caliente |
Cinturones de tela: 85–92% Cinturones de cordón de acero: 90–96% Valores típicos para empalmes ejecutados correctamente, confirmados mediante prueba de tracción de empalme |
3 a 8 años (coincide con la vida útil del cuerpo de la correa bajo operación y mantenimiento adecuados) |
4 a 8 horas (ciclo completo: calentamiento → curado → enfriamiento) |
2.5–3.5 |
Líneas principales de servicio pesado de largo recorrido, transportadores de alta tensión, operación continua las 24 horas del día, los 7 días de la semana, minería subterránea, zonas de carga de alta abrasión |
|
Empalme unido en frío |
75–85% |
1 a 3 años |
2–4 horas de aplicación + 4–8 horas de curado estático |
1.5–2.0 |
Líneas de trabajo de peso medio ligero, instalaciones interiores sin permisos de trabajo en caliente, plantas químicas con riesgo de explosión, líneas de montaje de corta distancia |
|
Empalme de sujetadores mecánicos |
40–60% |
6 a 18 meses |
0,5 a 2 horas |
1.0 |
Reparaciones temporales de emergencia, correas cortas de baja tensión, operaciones estacionales que requieren un desmontaje frecuente de las correas, líneas de embalaje de servicio liviano |
Fuente de datos: datos de pruebas de fabricantes representativos y experiencia de campo en operaciones mineras, cementeras y portuarias. Las cifras de retención de resistencia son valores típicos para empalmes ejecutados correctamente y deben confirmarse mediante pruebas de tracción de empalme según ISO 15236-4 (cinturones de cordón de acero) o la especificación de empalme de correas textiles aplicable. Los índices de costos son estimaciones relativas, no precios cotizados.
Para las correas de cordón de acero de alta tensión utilizadas en transportadores terrestres de larga distancia y sistemas de transporte minero de alta capacidad, la vulcanización en caliente es la única solución técnicamente aceptada. Muchos equipos de adquisiciones subestiman el costo oculto de los sujetadores mecánicos: el material en sí es económico, pero los sujetadores crean una concentración severa de tensión en cada unión, aceleran el desgaste de las poleas y los tensores, causan fugas persistentes de material y requieren reapretar o reemplazar cada pocos meses. En operaciones de servicio pesado las 24 horas del día, los 7 días de la semana, la experiencia de campo muestra que los sujetadores mecánicos pueden aumentar el costo de mantenimiento anual a varias veces el de un empalme vulcanizado ejecutado correctamente, al tiempo que aumenta considerablemente el riesgo de rotura catastrófica repentina.
La unión en frío es un compromiso viable para líneas interiores de servicio medio donde las normas de seguridad prohíben el trabajo en caliente, pero es muy sensible a la temperatura, la humedad y la limpieza de la superficie del lugar. En regiones tropicales con alta humedad o ambientes industriales polvorientos, las tasas de falla de empalmes de unión en frío pueden ser más del doble de las logradas en condiciones interiores controladas, lo que hace que la vulcanización en caliente sea la opción más confiable a pesar del mayor tiempo de instalación.
Parámetros críticos del proceso para empalmes vulcanizados en caliente calificados
La resistencia y durabilidad de un empalme vulcanizado no están determinadas únicamente por el equipo de prensa, sino por el control preciso de cada parámetro del proceso durante todo el flujo de trabajo de construcción. La vulcanización es esencialmente una reacción química irreversible de reticulación de polímeros de caucho: bajo temperatura y presión específicas, el azufre y otros agentes de curado forman enlaces moleculares tridimensionales entre cadenas de caucho, transformando el caucho plástico blando sin curar en una estructura curada fuerte, elástica y resistente al desgaste. Incluso pequeñas desviaciones del rango de parámetros óptimo pueden provocar una degradación irreversible del rendimiento.
La siguiente tabla resume los valores de referencia ampliamente utilizados en la industria para los parámetros de vulcanización del núcleo, con especificaciones diferenciadas para correas de tela y cordones de acero según sus características estructurales y modos de tensión. La tabla de curado emitida para el compuesto de correa específico siempre tiene prioridad sobre los valores genéricos.
Tabla 2: Parámetros estándar del proceso de vulcanización en caliente por tipo de correa
|
Parámetro del proceso |
Correas de tela (EP/NN) |
Correas de cordón de acero (ST) |
Consecuencia del valor fuera de rango |
|
Temperatura de curado |
145–155 grados (óptimo: 150 grados) |
145–155 grados (óptimo: 150 grados) |
Subcurado (<140 °C): incomplete cross-linking; adhesion falls below 60% of rated value and the splice delaminates early under cyclic load. Over-curing (>160 grados): degradación de la cadena de polímero y fragilización del caucho; Vida de fatiga dinámica reducida en un 50% o más, con agrietamiento bajo flexión repetida. |
|
Presión de curado |
1,5–2,0 MPa |
2,0–2,5 MPa |
Presión insuficiente: huecos internos y delaminación entre capas; Los huecos superiores a 0,5 mm reducen la vida útil a la fatiga dinámica en aproximadamente un 40 %. Presión excesiva: caucho exprimido, espesor de capa desigual y concentración de tensión local, menor resistencia a la fatiga. |
|
Tiempo de curado a temperatura constante |
1,5–2 min por mm de espesor total de la banda |
2–2,5 min por mm de espesor total de la banda |
Curado acortado: densidad de reticulación inadecuada; resistencia al pelado 30% o más por debajo de la especificación, con delaminación temprana bajo carga cíclica. |
|
Preparación de la superficie de unión |
Uniformemente rugoso, mate, seco y sin pelusa |
Uniformemente rugoso, mate, seco y sin pelusa |
Demasiado liso o vidriado: codificación mecánica insuficiente; Fuerza de unión hasta un 25% por debajo de las especificaciones. Demasiado áspero o contaminado: fibras de las capas o revestimiento del cordón dañados, aire atrapado, agrietamiento temprano por fatiga. |
|
Longitud mínima de vuelta/empotramiento |
150–300 mm por capa (varía según el grado de resistencia) |
Empalme escalonado según ISO 15236-4: longitud de transición de 100 a 250 mm por diámetro del cable (mínimo 16 × d) |
Longitud insuficiente: rotura por tracción en el empalme bajo carga operativa nominal. |
Fuente de datos: especificaciones de curado consolidadas del fabricante y registros de empalmes en campo. Las ventanas de parámetros son valores de referencia; la tabla de curado emitida para el compuesto de correa específico siempre tiene prioridad.
Más allá de los parámetros básicos de curado, la práctica de construcción en el sitio tiene un efecto igualmente significativo en la calidad final del empalme. Todas las superficies de unión deben limpiarse de agentes desmoldantes, polvo y grasa, y estar libres de humedad antes de aplicar el cemento de caucho; Luego se debe aplicar el cemento en capas finas y uniformes, con un tiempo de secado adecuado entre capas. Para las correas de cable de acero, los cables individuales deben disponerse en un patrón de diamante escalonado para que la tensión se distribuya uniformemente en todo el ancho de la correa y ninguna fila de cables soporte una carga concentrada.
Tampoco se pueden ignorar las condiciones ambientales durante la construcción. La temperatura ambiente en el sitio debe permanecer por encima de los 5 grados durante todo el proceso. El trabajo por debajo de 0 grados requiere precalentamiento y aislamiento para evitar un curado lento y la condensación de humedad en la interfaz de unión. En altitudes superiores a los 3000 m, la presión atmosférica más baja reduce el punto de ebullición del agua y ralentiza la transferencia de calor, por lo que el tiempo de curado debe ampliarse entre un 15 y un 30 % para compensar. Acelerar la fase de enfriamiento es otro error común: el empalme debe enfriarse por debajo de los 60 grados mientras aún está bajo presión antes de abrir la prensa; La liberación temprana de presión provoca deformación por tensión térmica y daño interno permanente.
Marco de operación y mantenimiento estandarizado: ampliación de la vida útil del empalme y reducción del tiempo de inactividad
La inspección sistemática y el mantenimiento preventivo son las formas más rentables de proteger la inversión en empalmes. La experiencia de campo muestra que una rutina disciplinada de operación y mantenimiento puede extender la vida útil promedio del empalme en aproximadamente un 30 % y reducir en gran medida el riesgo de fallas catastróficas repentinas. Para proyectos en el extranjero con recursos técnicos in situ limitados y largos plazos de entrega de repuestos, un régimen de inspección escalonado es esencial para evitar costosas paradas no planificadas.
El siguiente programa de inspección por niveles es ampliamente adoptado por los principales operadores mineros y logísticos de todo el mundo, diferenciado por la criticidad de la línea para que los recursos de mantenimiento vayan a donde más importan.
Tabla 3: Programa de inspección escalonada para empalmes de correas vulcanizadas
|
Nivel de inspección |
Frecuencia (línea principal de servicio pesado) |
Frecuencia (Línea Industrial General) |
Método de inspección |
Elementos clave de verificación y criterios de aceptación |
|
Inspección visual de rutina |
Semanalmente |
Quincenal |
Control visual + medidor de espesor portátil |
1. Sin grietas en los bordes de más de 20 mm. 2. Sin protuberancias en la superficie, ampollas ni delaminación de los bordes. 3. Espesor restante de la cubierta Mayor o igual al 50% de la especificación original. |
|
Verificación operativa detallada |
Mensual |
Trimestral |
Observación de carrera a parada + pistola de temperatura infrarroja |
1. No hay aumento anormal de temperatura en el empalme (ΔT menor o igual a 5 grados contra la correa adyacente). 2. Sin vibraciones anormales ni ruidos de impacto al pasar las poleas. 3. No hay fugas de material ni recorrido desigual de la correa en el empalme. |
|
Ensayos no destructivos (END) |
Anualmente |
Cada 2 años |
Pruebas ultrasónicas/inspección por rayos X (para correas de cordón de acero) |
1. No hay huecos internos mayores a 0,5 mm. 2. Sin desplazamiento, rotura o corrosión del cable. 3. Sin delaminación entre capas en las interfaces de unión. |
Fuente de datos: estándares de inspección de operadores de la práctica de minería y terminales a granel, alineados con los requisitos de documentación conjunta de ISO 15236-4. Las frecuencias deben acortarse cuando la velocidad de la correa, el tonelaje o la abrasividad del material excedan la base de diseño.
Más allá de la inspección periódica, las medidas de mantenimiento preventivo específicas abordan las causas fundamentales de la degradación del empalme descritas anteriormente. Para ubicaciones al aire libre o con alta humedad, la aplicación de sellador de bordes de poliuretano a los bordes de empalme crea una barrera impermeable que bloquea la humedad y la intrusión de medios corrosivos, extendiendo la vida útil del empalme entre un 20% y un 30% en ambientes costeros y tropicales. La optimización de la zona de carga, incluida la instalación de lechos de impacto, faldones de tolva correctamente ajustados y guías de flujo de material, reduce la fuerza de impacto y el desgaste abrasivo tanto en los empalmes como en los cuerpos de las correas.
La calibración periódica de la alineación es otra práctica de mantenimiento de alto rendimiento. La alineación de la polea y la polea guía se debe realizar cada 6 meses utilizando herramientas de alineación láser, controlando la desviación del recorrido de la correa dentro del 1 % del ancho de la correa. Esa medida elimina la principal causa de falla del borde de empalme y también reduce el desgaste de la polea guía y la rueda guía en todo el sistema.
Para grandes flotas de transportadores, la implementación de la gestión de trazabilidad del ciclo de vida ofrece un valor operativo significativo. A cada empalme se le debe asignar una identificación única, con registros de la fecha de instalación, parámetros de vulcanización, nombre del técnico, números de lote de materiales utilizados e historial completo de resultados de inspección y reparaciones. Este registro respalda la planificación del mantenimiento predictivo, permite el análisis de la causa raíz cuando ocurre una falla y ayuda a optimizar las especificaciones de adquisiciones futuras en función del desempeño real del campo.
Propuesta de valor de adquisiciones: soluciones de empalme integradas para compradores globales
Para los compradores industriales globales, la forma más confiable y rentable de controlar el riesgo de empalme es obtener tanto el cuerpo de la correa como los consumibles de empalme correspondientes del mismo fabricante. Esa única decisión garantiza la compatibilidad de la formulación, un rendimiento constante en toda la presilla del cinturón y un punto de responsabilidad cuando algo sale mal. Los cuatro criterios siguientes son los que aplicaríamos al evaluar cualquier proveedor integrado de bandas y empalmes; establecemos nuestra propia práctica contra cada uno de ellos.
1. Kits de empalme adaptados a la formulación para una compatibilidad garantizada
Cada grado de nuestra cinta transportadora se combina con caucho central, caucho de cubierta y cemento de caucho exclusivos producidos a partir de la misma formulación de polímero y sistema de curado que el cuerpo de la correa. Esa consistencia maximiza la reticulación interfacial durante la vulcanización y mantiene el empalme y el envejecimiento de la correa al mismo ritmo. Nuestros empalmes logran una retención de resistencia en el extremo superior de los rangos citados en la Tabla 1 -, típicamente entre 90 y 92 % para bandas de tela y entre 94 y 96 % para bandas de cordón de acero, confirmado por pruebas de laboratorio de terceros. Debido a que el sistema compuesto coincide, no existe riesgo de compatibilidad interfacial y el rendimiento sigue siendo predecible a largo plazo, incluso en condiciones de trabajo exigentes.
2.Compuestos especiales para trabajos extremos
Para correas resistentes al calor, retardantes de llama, resistentes al aceite, resistentes al frío y otras correas para fines especiales, suministramos compuestos de empalme que coinciden con el compuesto de la correa en sí. Nuestros compuestos de empalme resistentes al calor están basados en EPDM para adaptarse a bandas de grado T1-T4, reteniendo la fuerza de unión a temperaturas de servicio continuo de 120-150 grados (T3-T4) con picos a corto plazo de hasta 200 grados. Nuestros kits de minería subterránea cumplen con los requisitos de retardo de llama ISO 340 y antiestático ISO 284, y cumplen con los requisitos de aprobación de resistencia a las llamas de MSHA y EN 14973. La combinación del compuesto es lo que evita que el empalme se convierta en el punto débil en aplicaciones de tareas especiales: el resultado habitual cuando se utiliza material de empalme de uso general en una banda especial.
3.Soporte técnico completo para proyectos en el extranjero
Cada envío de exportación incluye un manual de procedimientos de vulcanización en inglés, tablas de parámetros personalizadas según la especificación específica de la correa y pautas de construcción paso a paso con ilustraciones. Nuestro equipo técnico brinda soporte remoto para proyectos en el extranjero, con resolución de problemas en tiempo real durante el empalme. Para proyectos grandes, podemos organizar la supervisión en el sitio y la capacitación del operador para que el equipo del sitio ejecute el trabajo exactamente según las especificaciones de fábrica. También asesoramos sobre protocolos de inspección, mantenimiento preventivo y gestión del ciclo de vida de los empalmes, ayudando a los clientes a desarrollar capacidad de mantenimiento interna.
4.Trazabilidad total y garantía de calidad
Todos nuestros kits de empalme llevan números de lote rastreables únicos, registros completos de materias primas e informes de pruebas de terceros, y cumplen con las normas ISO, ASTM y DIN aplicables. Se mantienen registros de producción completos para cada lote, de modo que cualquier pregunta sobre la calidad se pueda rastrear a lo largo de la cadena. Para clientes con estrictos requisitos de cumplimiento de adquisiciones, apoyamos la inspección previa al envío por parte de terceros como SGS y BV, brindando verificación independiente de la calidad y el rendimiento del material.
La elección de una solución integrada de banda y empalme elimina los dos riesgos que con mayor frecuencia descarrilan las adquisiciones transfronterizas: la falta de coincidencia de materiales y la calidad inconsistente entre proveedores. Los clientes que hacen el cambio generalmente informan una reducción del 15 al 20 % en el componente de mantenimiento y tiempo de inactividad del TCO del transportador, lo que se logra a través de una vida útil más larga de los empalmes, menos paradas no planificadas, menores costos de mano de obra y adquisiciones más simples. Trabajamos con cada cliente para optimizar el diseño de empalmes y los protocolos de operación y mantenimiento para sus condiciones operativas reales.
Si necesita kits de empalme vulcanizados confiables, contáctenos. Podemos brindar soporte técnico profesional, compuestos de empalme compatibles, certificados de prueba completos y soluciones de empalme personalizadas para satisfacer sus requisitos operativos reales en el sitio.
Correo electrónico:sunny@bestfriendrubber.com
WhatsApp/Tel:+86 139 6972 9233
Formulario de consulta:https://www.qbfrubber.com/inquiry
Preguntas frecuentes
P: ¿Qué método de empalme debo elegir: vulcanizado en caliente, unido en frío o mecánico?
R: La vulcanización en caliente es el único método que restaura entre el 85% y el 96% de la resistencia original de la correa y la única opción técnicamente aceptada para las correas de cordón de acero de alta tensión. La unión en frío es adecuada para líneas interiores de servicio mediano donde está prohibido el trabajo en caliente; Los sujetadores mecánicos se instalan más rápido pero cuestan mucho más en mantenimiento y riesgo de rotura.
P: ¿Cuánta resistencia conserva un empalme vulcanizado?
R: Normalmente, entre el 85% y el 96% de la banda original, según el tipo de carcasa: capa de tela en el extremo inferior, cordón de acero en el extremo superior. Confírmelo mediante pruebas de tracción de empalme según ISO 15236-4 antes de aceptar la unión.
P: ¿Por qué la mayoría de los empalmes fallan antes de su vida útil?
R: Más de la mitad de las fallas prematuras provienen del diseño del sistema, desajustes de materiales y operación y mantenimiento descuidados, en lugar de mano de obra deficiente. Los principales factores son la desalineación de las poleas, los compuestos de empalme que no coinciden, la carga de impacto en los conductos, el ingreso de humedad y la tensión incorrecta o los limpiadores agresivos de las correas.
P: ¿Con qué frecuencia se deben inspeccionar los empalmes y qué tolerancia debe tener la alineación?
R: Utilice un cronograma escalonado basado en la criticidad de la línea, acortando los intervalos donde la velocidad, el tonelaje o la abrasividad exceden la base de diseño. Verifique la alineación de la polea y la polea guía cada seis meses con herramientas láser y mantenga el descentramiento de la correa dentro del 1 % del ancho de la correa; una rutina disciplinada generalmente extiende la vida útil del empalme en aproximadamente un 30 %.


